

Tuleja z brązu cynowego do sprzętu górniczego wykorzystuje miedź o wysokiej czystości j...
Dom / Wiadomości / Wiadomości branżowe / Łożyska z kołnierzem z brązu: wybór stopu, tolerancje i instrukcja montażu
Urządzenie napędowe i uszczelniające statku
Odwierty oceaniczne i sprzęt do podnoszenia śluz statków
Sprzęt górniczy
Maszyny budowlane
Ropa i gaz, sprzęt metalurgiczny
Zespół konserwacyjny w kamieniołomie wciska łożysko kołnierzowe z brązu o średnicy 60 mm w koło pasowe głowicy przenośnika, dokręca śruby obudowy i po miesiącu stwierdza, że kołnierz pęka. Brąz nie był słabym punktem. Powierzchnia obudowy za kołnierzem nie była płaska ani kwadratowa w stosunku do otworu, więc opór osiowy z wału obciążał cienką odlewaną krawędź zamiast pełnej powierzchni kołnierza.
Ta kolejność uszkodzeń wyjaśnia, w jaki sposób należy wybierać łożyska kołnierzowe z brązu. Stop wyznacza pułap obciążenia, prędkości i odporności na korozję. Geometria kołnierza, pasowanie wtłaczane i luz roboczy decydują o tym, czy kiedykolwiek dotrzesz do tego sufitu. Łożysko kołnierzowe z brązu cynowego z prawidłowym pasowaniem wytrzyma za każdym razem łożysko z brązu aluminiowego z przekrzywionym kołnierzem.
Łożysko kołnierzowe z brązu to cylindryczna tuleja ze zintegrowanym kołnierzem promieniowym na jednym końcu. Tuleja przenosi obciążenie promieniowe. Kołnierz spełnia trzy oddzielne zadania, które podczas specyfikacji często są rozmyte.
Kołnierz nie jest łożyskiem oporowym. Ciągłe obciążenia osiowe powyżej około 10 do 15 procent wartości znamionowej promieniowej zazwyczaj wymagają oddzielnej podkładki oporowej lub układu elementów tocznych.
| Rozpatrzenie | Zwykły rękaw z brązu | Łożysko kołnierzowe z brązu |
|---|---|---|
| Zatrzymanie osiowe | Wymagany pierścień ustalający, ramię lub zaślepka | Trzymany przez kołnierz przy powierzchni obudowy |
| Siła ciągu osiowego | Minimalne, ustawiane tylko przy powierzchniach końcowych | Umiarkowane, ustalane na podstawie grubości kołnierza i płaskości gniazda |
| Obróbka obudowy | Otwór plus rowek ustalający | Otwór plus płaska, kwadratowa powierzchnia łącznika |
| Kontrola głębokości wprowadzenia | Mierzone podczas naciskania | Ustawianie przy kołnierzu w jednym przejściu |
| Typowe zastosowanie | Zamknięte czopy, rolki napinające | Koła pasowe przenośników, trzony steru, mimośrody kruszarki, czopy połączeń |
Większość usterek łożysk kołnierzowych z brązu przypisywana jest miękkiemu brązowi i ma podłoże w niewłaściwej rodzinie stopów dla środowiska, a nie w złym odlewie. Cztery rodziny obejmują zdecydowaną większość zamówień na przemysłowe łożyska kołnierzowe, a każda z nich zawodzi w inny sposób.
| Rodzina stopów | Twardość i obciążenie | Korozja i temperatura | Najlepsze dopasowanie | Uważaj na |
|---|---|---|---|---|
| Brąz cynowy ołowiowy (SAE 660 / C93200) | 60-80 HB, umiarkowane obciążenie | Umiarkowana korozja, dobra do około 230 C | Maszyny ogólne, przenośniki, pompy | Zawartość ołowiu ogranicza wodę pitną i niektóre produkty objęte przepisami |
| Brąz cynowy o wysokiej zawartości ołowiu (typ C93600) | 55-70 HB, mniejsza wytrzymałość | Podobny do SAE 660 | Niewielkie obciążenia, łatwa obróbka, możliwość osadzania | Najniższa wytrzymałość zmęczeniowa w rodzinie |
| Brąz aluminiowy (C95400, C95500, C95200) | 150-200 HB, wysoka wytrzymałość | Doskonała odporność na wodę morską i kawitację | Stery morskie, przeładunek minerałów, wysoki wstrząs | Maszyny działają powoli, słabo osadzają zanieczyszczenia, wymagają wyrównania |
| Brąz manganowy (C86300) | 180-220 HB, bardzo duża wytrzymałość | Dobra korozja, dobra przy dużych obciążeniach | Ciężkie powierzchnie oporowe, felgi przekładni ślimakowych | Słaba wartość dla lekkich czopów |
| Mosiądz (C36000, C46400) | 80-120 HB, obciążenie od niskiego do umiarkowanego | Ryzyko odcynkowania wody morskiej | Lekkie czopy, świeża woda, niski koszt | Siła szybko spada wraz z temperaturą |
| Brąz samosmarujący (zatykany grafitem lub impregnowany olejem) | Niższy limit PV niż w przypadku litego brązu | Zależy od materiału wtyczki | Odległe, gorące lub niedostępne pozycje | Nie dla dużych prędkości i ciężkich wstrząsów |
Poniżej znajdują się dwie praktyczne uwagi. Brąz ołowiowo-cynowy pozostaje domyślnym rozwiązaniem w przypadku maszyn ogólnych, ponieważ zapewnia czystość obróbki, osadza piasek i toleruje marginalne smarowanie. Brąz aluminiowy jest droższy, a maszyny wolniejsze, ale w mgle solnej lub w pozycji mimośrodowej obciążonej udarami może wytrzymać trzy wymiany brązu cynowego, pod warunkiem, że smarowanie jest czyste i wał jest wyrównany.
Decyzję o stopie podejmuje się zwykle dla podsystemu, a nie dla maszyny. Na tym samym statku lub kruszarce można przerabiać brąz aluminiowy przy mocno obciążonym sterze lub w położeniu mimośrodowym oraz brąz cynowy przy sworzniach o mniejszym obciążeniu. Pozyskanie takiego mieszanego zestawienia materiałów jest łatwiejsze, gdy dostawca je zorganizuje asortyment tulei miedzianych najpierw według rodziny stopów, a następnie według zastosowania, ponieważ w takiej kolejności faktycznie dokonuje się wyboru.
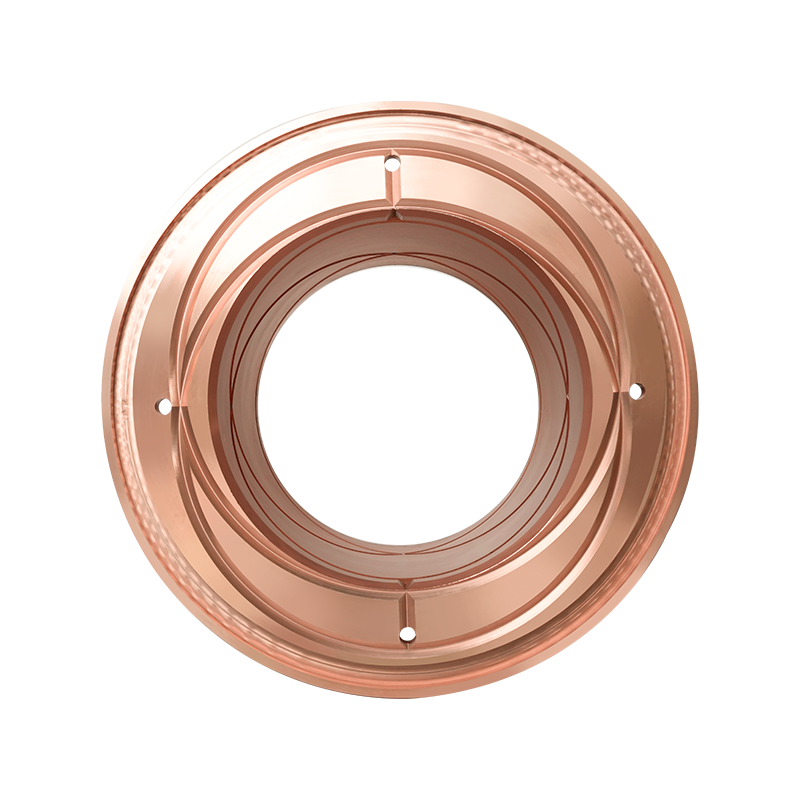 Tuleja z brązu cynowego do sprzętu górniczego Tuleja z brązu cynowego do sprzętu górniczego uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Zobacz produkt →
To liczby, które warto umieścić na rysunku lub zamówieniu. Są to praktyczne zasady dotyczące odlewanego brązu pracującego na wale ze stali hartowanej i należy je dostosować do temperatury, smarowania i wstrząsów.
Pułapką, na którą łapie większość kupujących, jest zamykanie otworu po montażu. Wciśnij łożysko o średnicy 60 mm do obudowy H7 z wciskiem 0,05 mm, a otwór zamknie się o porównywalną wielkość, w przybliżeniu 0,04 do 0,06 mm. Jeżeli na rysunku określono luz roboczy wynoszący 0,08 mm, a otwór został wykończony przed prasowaniem, montaż może zakończyć się prawie całkowitym brakiem luzu i zatarcia przy pierwszym nagrzewaniu pod obciążeniem.
Łożyska kołnierzowe z brązu lepiej tolerują smarowanie marginalne niż elementy toczne, ale nadal dostosowują się do ograniczeń obciążenia i prędkości. Trzy konfiguracje pokrywają większość zastosowań przemysłowych.
Typowe wartości katalogowe dla brązu odlewanego wynoszą około 3 do 5 MPa x m/s w przypadku smarowania smarem i 0,8 do 1,5 MPa x m/s w stanie suchym w przypadku korków grafitowych. Rzeczywista liczba zależy od stopu, wykończenia wału i ilości ciepła, jakie obudowa może odprowadzić. Powyżej tych wartości łożysko nie ulega nagłej awarii; otwiera się luz, zużycie przyspiesza, a kołnierz zaczyna przyjmować obciążenie boczne, do którego przenoszenia nigdy nie był przeznaczony.
 Samosmarujące tuleje mosiężne do maszyn inżynieryjnych Samosmarujące tuleje mosiężne do maszyn inżynieryjnych is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Zobacz produkt →
Łożyska kołnierzowe są przystosowane do dużych obciążeń, niskich i średnich prędkości oraz słabego dostępu konserwacyjnego. Popyt dominuje w kilku sektorach.
Zdarzają się przypadki, gdy łożysko kołnierzowe z brązu jest złym zakupem. Ciągły, duży nacisk osiowy należy do podkładki oporowej lub układu rolek stożkowych. Wysoka prędkość ciągła jest zasługą łożyska tocznego, które pracuje chłodniej. Bardzo cienkie ścianki, poniżej około 2 mm, pękają przy nasadzie kołnierza w odlewie z brązu.
 Tuleja z brązu aluminiowego do układu przeniesienia napędu steru Tuleja z brązu aluminiowego do układu przeniesienia napędu steru is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Zobacz produkt →
Łożysko kołnierzowe z brązu jest częściej częścią wykonywaną na zamówienie niż pozycją katalogową, dlatego dokument zamówienia potwierdza jakość wyniku.
Jeśli kołnierz nadal pęka, przestań zmieniać stopy i zacznij sprawdzać gniazdo. Płaskość, prostopadłość i interferencja powodują więcej uszkodzeń łożysk z kołnierzem z brązu niż dopuszczalne obciążenia, a wszystkie trzy można zmierzyć przed wciśnięciem części.
Yangzhou Yifeng Copper Products zajmuje się odlewaniem i obróbką elementów ze stopów miedzi od 2005 roku w zakładzie o powierzchni 30 000 metrów kwadratowych i zdolności produkcyjnej 5000 ton rocznie, z zespołem technicznym składającym się z 20 specjalistów oraz wspólną bazą badawczą z Uniwersytetem Southwest Jiaotong. Firma raportuje, że baza klientów obejmuje listę Fortune 500 i globalne grupy przemysłowe, a jej asortyment obejmuje tuleje z brązu cynowego, brązu aluminiowego i mosiądzu, łożyska samosmarujące, pierścienie uszczelniające ze stopów miedzi morskiej i przekładnie ślimakowe ze stopu miedzi. Możesz przejrzeć zaplecze i możliwości firmy jeśli konsolidujesz kilka numerów części z brązu w ramach jednego dostawcy.
Silnik napędu przenośnika pracuje cicho przez trzy lata, następnie zaczyna dudnić przy niskiej prędkości i buczeć przy dużej prędkości. Ekipa konserwacyjna wyciąga dzwonek końcowy, a wewnątrz zn...
View MoreZespół konserwacyjny w kamieniołomie wciska łożysko kołnierzowe z brązu o średnicy 60 mm w koło pasowe głowicy przenośnika, dokręca śruby obudowy i po miesiącu stwierdza, że kołnierz pęka. Brąz ...
View MoreWyobraźmy sobie młyn kulowy o mocy 5 MW w zakładzie górniczym. Wał ma średnicę ponad 300 mm i obraca się z prędkością kilkuset obr./min., przenosząc duże obciążenie promieniowe. Elementem, który...
View MoreBrąz nigdy nie miał jednej temperatury topnienia. W praktyce większość stopów brązu topi się w temperaturze od około 850°C (1562°F) do 1050°C (1922°F), a typowy brąz cynowy zawierający 12% cyny ...
View More
Tuleja z brązu cynowego do sprzętu górniczego wykorzystuje miedź o wysokiej czystości j...
Tuleja z brązu cynowego do maszyn inżynieryjnych wykonana jest z wysokiej jakości podło...
Pierścień uszczelniający ze stopu miedzi do zastosowań morskich Pierścień uszczelniając...
Uszczelka urządzenia napędowego Pierścień uszczelniający ze stopu miedzi morskiej wykon...
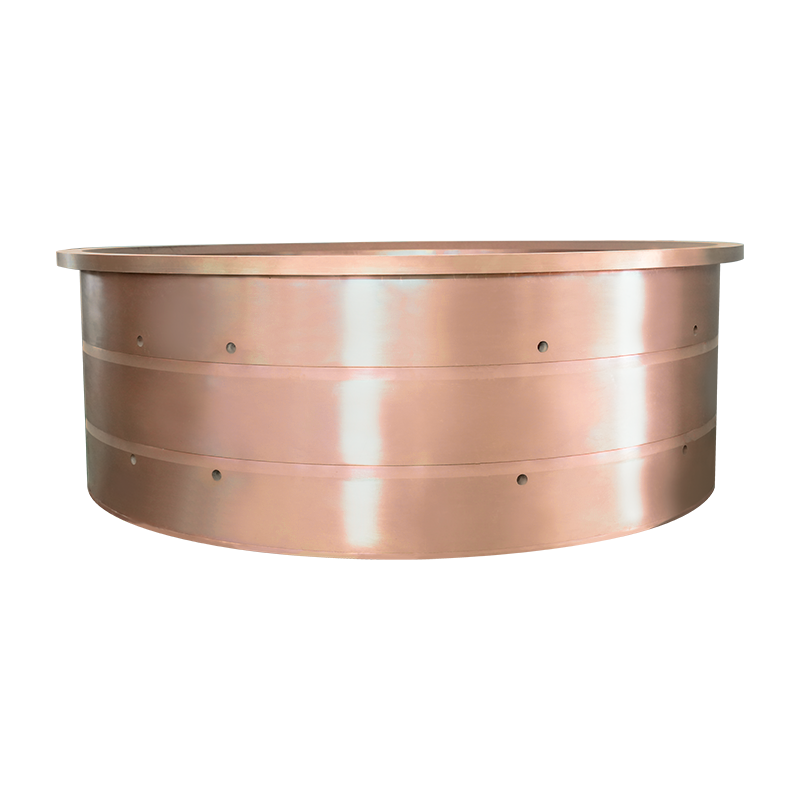
Łożysko wciągarki kotwicznej i tuleja z brązu cynowego są przeznaczone do pracy przy du...
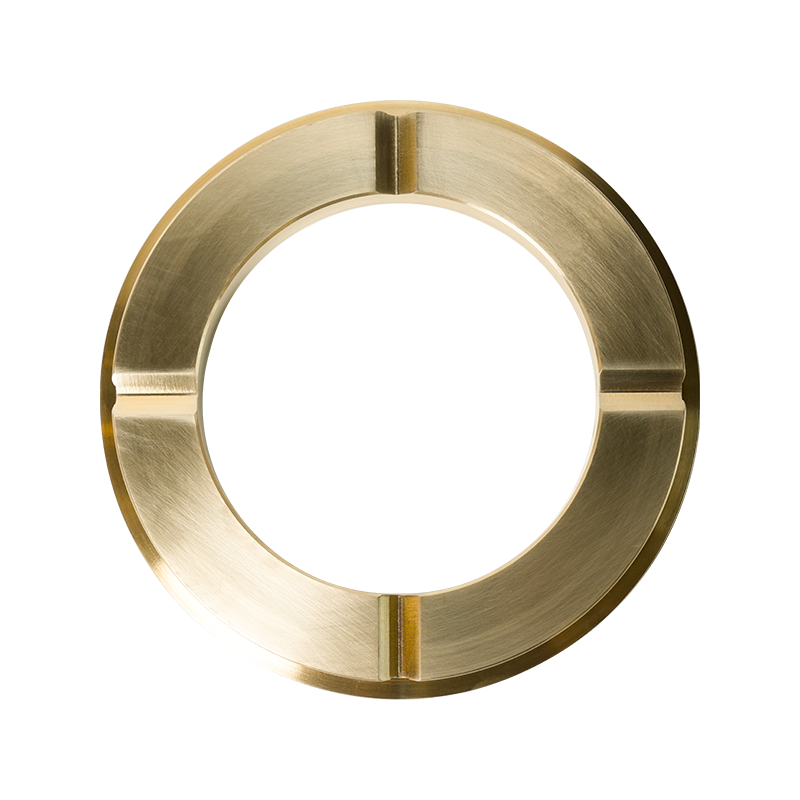
Tuleja mosiężna do maszyn inżynieryjnych została specjalnie zaprojektowana do pracy w w...
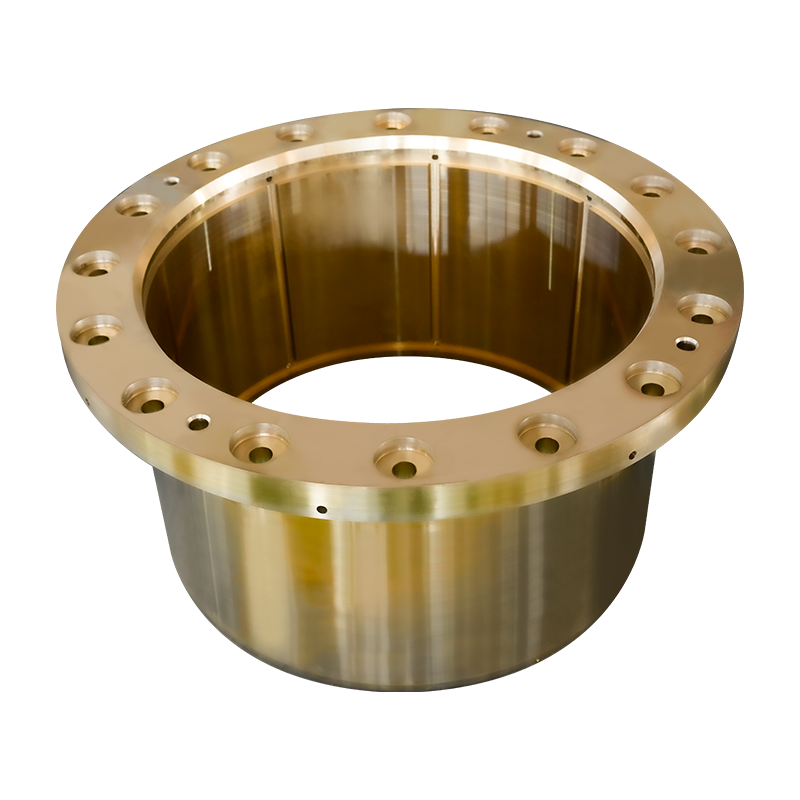
Tuleja mosiężna do sprzętu metalurgicznego to wysokowydajna tuleja mosiężna przeznaczon...
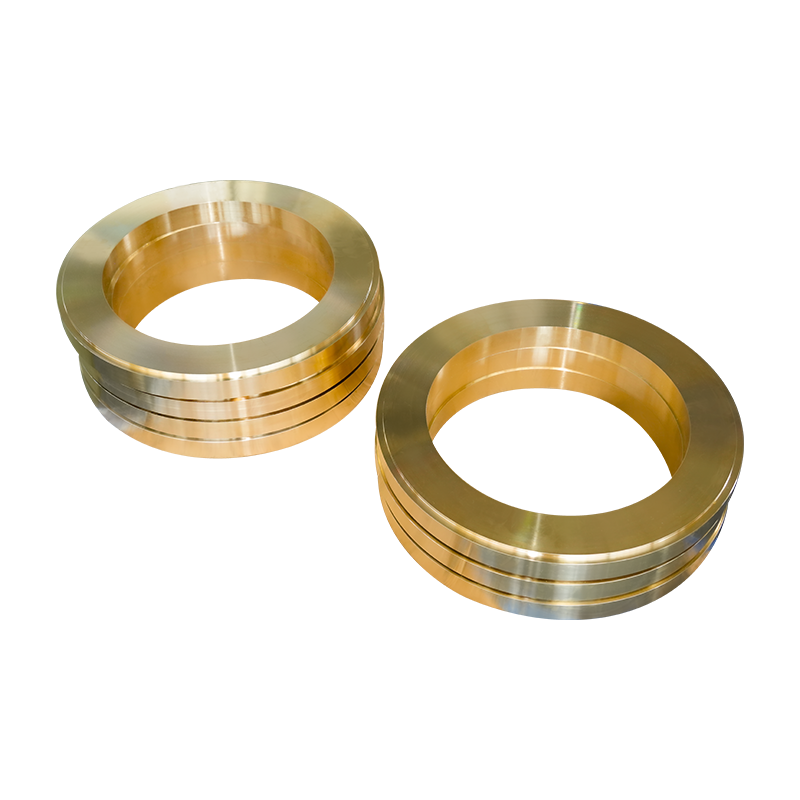
Tuleja mosiężna urządzenia uszczelniającego wał rufowy to wysokowydajna mosiężna tuleja...
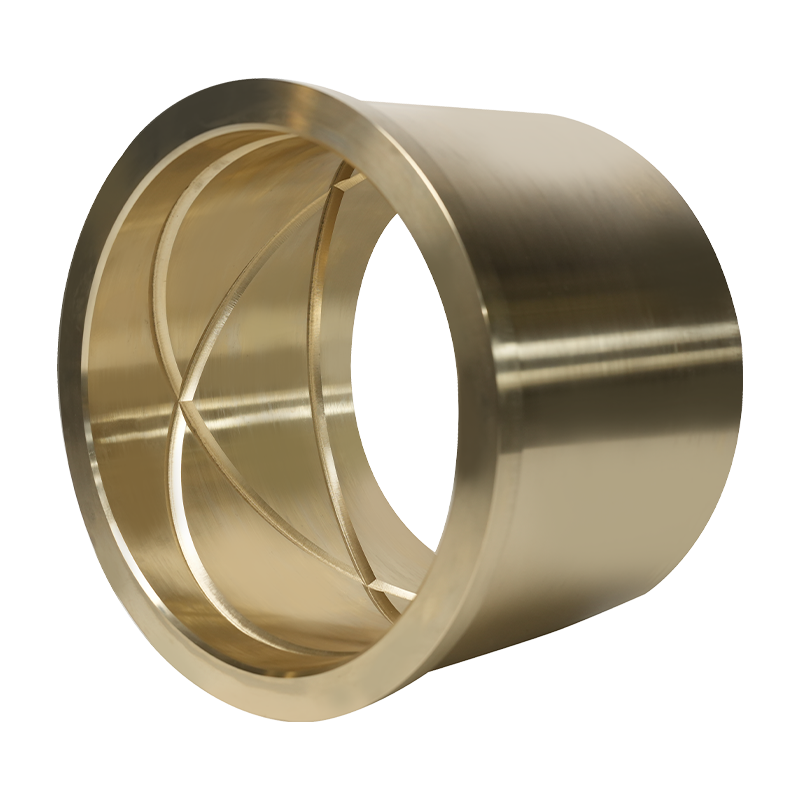
Aluminiowa tuleja z brązu do układu przeniesienia napędu steru jest dostosowana do ukła...
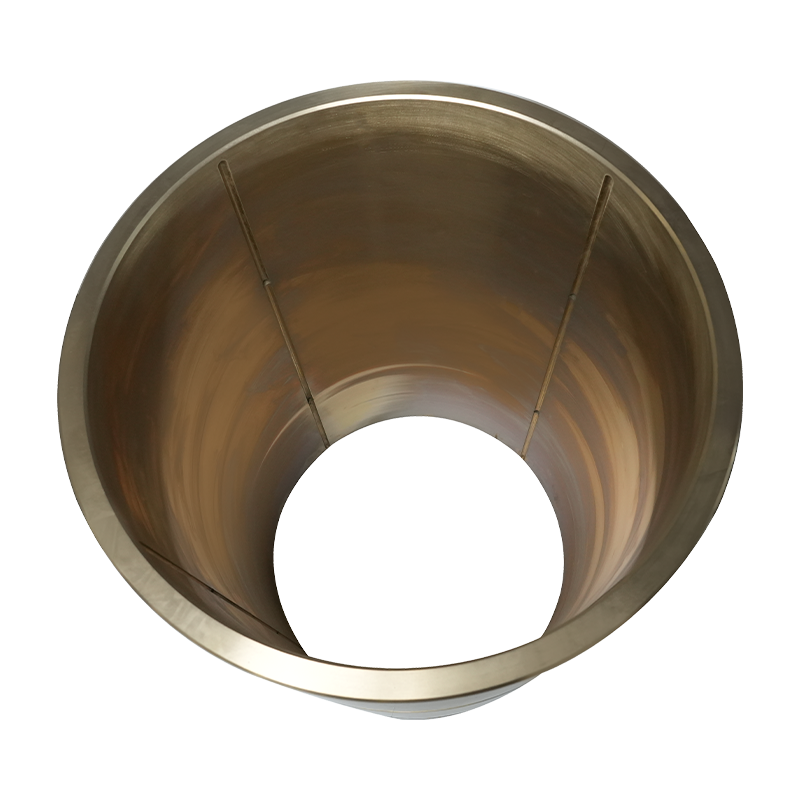
Aluminiowa tuleja z brązu do cylindrów hydraulicznych statków i sprzężenia zwrotnego ką...
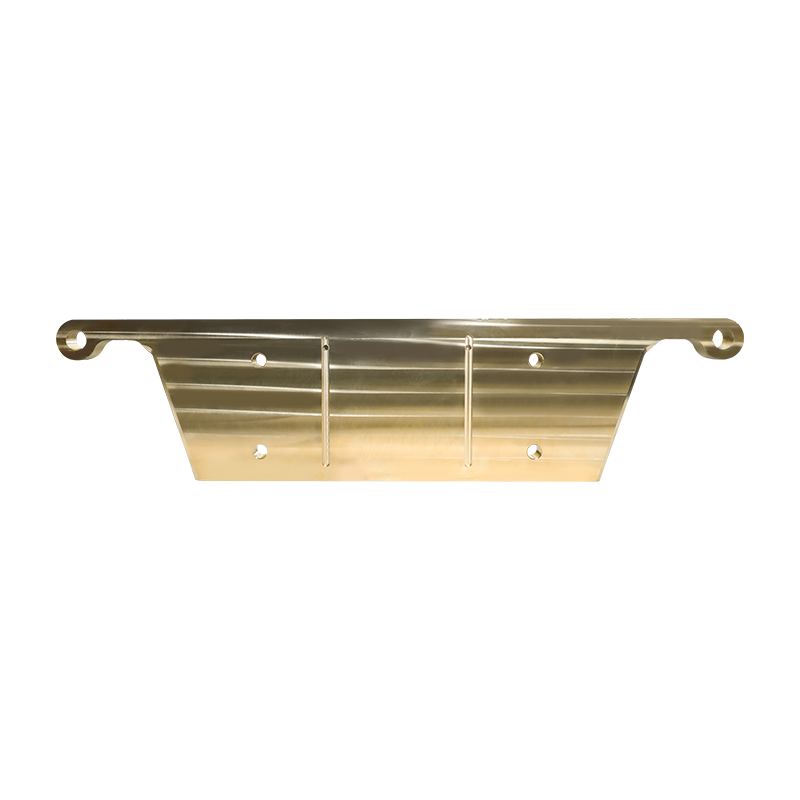
Płyta mosiężna do sprzętu górniczego wykonana jest z wysokiej jakości materiału mosiężn...
Przekładnia ślimakowa ze stopu miedzi: Przekładnia ślimakowa ze stopu miedzi do wytwarz...
Prawa autorskie © YangZhou YiFeng Copper Products Co.,Ltd. Wszelkie prawa zastrzeżone
Producenci odlewów miedzi w Chinach hurtowa fabryka odlewów miedzi