

Tuleja z brązu cynowego do sprzętu górniczego wykorzystuje miedź o wysokiej czystości j...
Dom / Wiadomości / Wiadomości branżowe / Tuleje miedziane: krytyczne elementy odporne na zużycie i smarujące w maszynach przemysłowych
Urządzenie napędowe i uszczelniające statku
Odwierty oceaniczne i sprzęt do podnoszenia śluz statków
Sprzęt górniczy
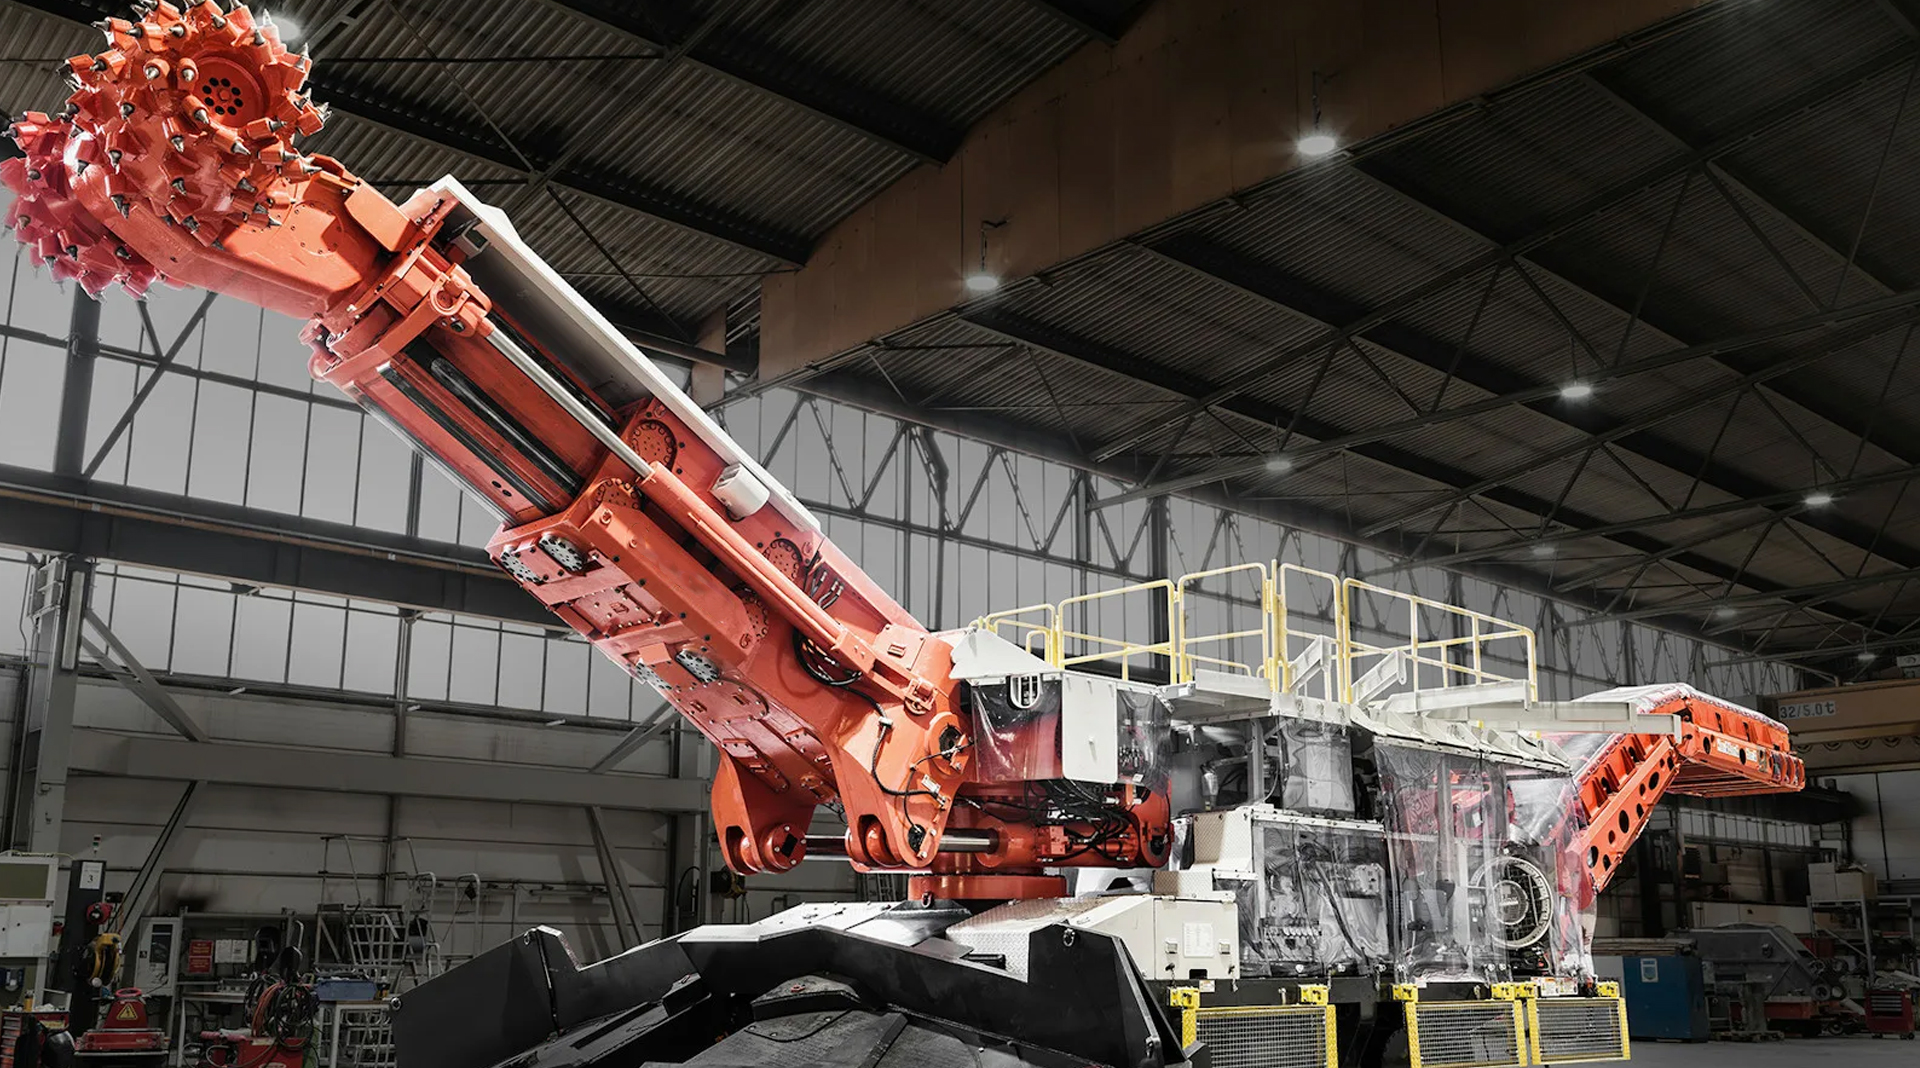
Maszyny budowlane
Ropa i gaz, sprzęt metalurgiczny
Tuleje miedziane: krytyczne elementy odporne na zużycie i smarujące w maszynach przemysłowych
I. Definicja i podstawowa struktura
Tuleje miedziane, znane również jako tuleje miedziane, łożyska miedziane lub zwykłe tuleje miedziane, zazwyczaj odnoszą się do cylindrycznych, kołnierzowych lub geometrycznie ukształtowanych elementów tulei wykonanych z miedzi lub stopów miedzi. Ich podstawową funkcją jest osadzanie w otworach obudowy łożyska, służąc jako interfejs wsporczy dla obracających się wałów lub wałów z kołkami poruszającymi się ruchem posuwisto-zwrotnym. Podczas pracy występuje względny poślizg pomiędzy wałem a wewnętrzną powierzchnią otworu tulei, poddając ją obciążeniom promieniowym (niektóre konstrukcje kołnierzowe mogą również wytrzymywać ograniczone obciążenia osiowe). Typowe konstrukcje obejmują gładkie otwory, konstrukcje z osiowymi/spiralnymi rowkami olejowymi, otworami olejowymi i kołnierzami do pozycjonowania osiowego, co daje stosunkowo prostą i zwartą ogólną konstrukcję.
II. Materiał rdzenia: Właściwości inżynieryjne stopów miedzi
Na materiały tulei wybiera się miedź i stopy miedzi ze względu na kombinację właściwości fizycznych i mechanicznych, które odpowiadają wymaganiom łożysk ślizgowych:
Właściwości samosmarujące: Zwłaszcza brązy ołowiowe (np. C94300) lub spiekane materiały na bazie miedzi zawierające stałe środki smarne (grafit, MoS₂), które skutecznie zmniejszają współczynnik tarcia i zużycie w warunkach smarowania granicznego lub tarcia suchego.
Odporność na zużycie: Stopy miedzi mają umiarkowaną twardość, zapewniając dobrą odporność na zużycie w połączeniu z hartowanymi wałami stalowymi, czego przykładem są brązy aluminiowe o wysokiej wytrzymałości (np. C95400).
Przewodność cieplna: Wysoka przewodność cieplna miedzi (~380 W/(m·K)) szybko rozprasza ciepło powstające w wyniku tarcia, zapobiegając zatarciom spowodowanym miejscowym przegrzaniem.
Odporność na korozję: Brązy cynowe (np. C93200/C93700) i brązy aluminiowe wykazują doskonałą odporność na korozję w porównaniu ze zwykłymi stalami w różnych środowiskach (w tym w niektórych mediach chemicznych i wodzie morskiej).
Właściwości mechaniczne: Posiadać wystarczającą wytrzymałość na ściskanie i wytrzymałość, aby wytrzymać obciążenia i uderzenia.
Zgodność i możliwość osadzania: Stosunkowo miękki charakter materiału pozwala na jego umiarkowane odkształcenie, aby skompensować ugięcie wału lub niewielką niewspółosiowość (podatność na odkształcanie) i umożliwia osadzanie się drobnych twardych cząstek w tulei, zapobiegając zadrapaniom drogich wałów (zatapialność).
Typowe typy stopów miedzi:
Cyna Brąz: Najczęściej stosowane (np. SAE 660, C93200). Zawartość cyny (6-10%) zwiększa wytrzymałość, zużycie i odporność na korozję, zapewniając doskonałą ogólną wydajność.
Brąz ołowiowy: (np. SAE 64, C94300). Wysoka zawartość ołowiu (18-25%) zapewnia doskonałe właściwości samosmarujące i zapobiegające zacieraniu się, odpowiednie do zastosowań wymagających dużej udarności i trudnych do smarowania.
Brąz aluminiowy: (np. C95400, C95500). Wysoka wytrzymałość, wysoka twardość, doskonała odporność na korozję (szczególnie odporna na erozję wody morskiej), stosowana przy dużych obciążeniach i środowiskach silnie korozyjnych.
Mosiądz: (np. C36000). Niższy koszt, odpowiedni do lekkich obciążeń, niskich prędkości i nieagresywnych środowisk korozyjnych.
Materiały metalurgii proszków na bazie miedzi: Wytwarzane poprzez spiekanie, mogą być wstępnie impregnowane olejem smarowym (łożyska impregnowane olejem) lub zawierać smary stałe (grafit, MoS₂), uzyskując doskonałe właściwości samosmarujące i bezobsługowe.
III. Zasada działania i mechanizm smarowania
Jako łożyska ślizgowe, tulejki miedziane działają w oparciu o kontakt ślizgowy pomiędzy wałem a wewnętrzną powierzchnią otworu. W idealnym przypadku, podczas obrotu wału, smar jest wciągany do zbieżnej szczeliny w kształcie klina ze względu na lepkość i obrót wału, tworząc hydrodynamiczny film olejowy, który „unosi się” na wale, osiągając całkowicie płynny film smarny (minimalne tarcie). Jednakże podczas uruchamiania/wyłączania, przy niskiej prędkości/dużym obciążeniu lub przy niewystarczającym smarowaniu, polegają one przede wszystkim na:
Smarowanie graniczne: Opiera się na ultracienkich molekularnych filmach smarnych adsorbowanych na powierzchniach metalowych lub warstwach stałych smarów w celu zmniejszenia tarcia i zużycia. Stopy miedzi wykazują w tym stanie stabilną wydajność.
Samosmarowanie: Sam materiał (np. wydzielina fazy ołowiowej w brązie ołowiowym, uwalnianie oleju z porów w tulejach ze spieku miedzianego impregnowanego olejem, filmy przenoszące stały środek smarny) zapewnia ciągłe smarowanie, znacznie zmniejszając zależność od ciągłego zewnętrznego dostarczania oleju.
Stan smarowania tulei miedzianych jest dynamiczny i bezpośrednio wpływa na ich wydajność i żywotność:
Krzywa Stribecka i stany smarowania:
Smarowanie hydrodynamiczne: Tworzy się przy dużej prędkości, niskim obciążeniu i wystarczającej lepkości. Najniższy współczynnik tarcia (μ ≈ 0,001-0,01). Tuleje miedziane, ponieważ są bardziej miękkie, mają lepszą zdolność tworzenia filmu olejowego niż łożyska twarde.
Smarowanie mieszane: Warunki pośrednie. Częściowy kontakt z nierównościami, częściowe wsparcie obciążenia filmu olejowego. Współczynnik tarcia wzrasta (μ ≈ 0,01-0,1). Możliwość osadzania i podatność stopów miedzi oferują tutaj znaczne korzyści.
Smarowanie graniczne: Dominuje przy niskiej prędkości, dużym obciążeniu, systemie Start-Stop lub przy niewystarczającym smarowaniu. Najwyższy współczynnik tarcia (μ ≈ 0,1-0,3). Podstawową wartością stopów miedzi jest ich doskonała wydajność i właściwości przeciwzatarciowe w warunkach smarowania granicznego.
Mechanizmy poprawy smarowania granicznego dla tulei miedzianych:
Właściwości materiału: Warstwa ołowiana z brązu ołowiowego, warstwa stałego środka smarnego w materiałach spiekanych grafit/MoS₂.
Obróbka powierzchniowa: Pokrycie miękkim metalem (cyna, ind) lub fosforanowanie powierzchni tulei może dodatkowo zmniejszyć współczynnik tarcia granicznego i zwiększyć zdolność przeciwzatarciową.
Dodatki do smarów: Dodatki odporne na ekstremalne ciśnienia (EP) i dodatki przeciwzużyciowe (np. ZDDP, MoDTC) reagują z powierzchniami miedzi, tworząc warstwę ochronną.
Szczegółowe mechanizmy samosmarujące:
Łożyska impregnowane olejem: Polegaj na działaniu kapilarnym i wzroście temperatury roboczej, aby wyciągnąć zmagazynowany olej z połączonych porów na powierzchnię cierną. Podczas przestoju olej jest ponownie wchłaniany. Wybór środka smarnego (lepkość, stabilność utleniania) i struktura porów (połączenie, dystrybucja) mają kluczowe znaczenie.
Łożyska ze stałym smarem: Grafit/MoS₂ w sposób ciągły przenosi się na powierzchnię współpracującą pod wpływem sił ścinających tarcia, tworząc warstwę o niskiej wytrzymałości na ścinanie. MoS₂ działa lepiej w środowisku próżniowym lub suchym.
IV. Główne typy i warianty konstrukcyjne
Warianty konstrukcji tulei miedzianych zależą od geometrii, materiału/procesu, potrzeb w zakresie smarowania i specjalnych wymagań funkcjonalnych. Poniższa klasyfikacja obejmuje cztery kluczowe wymiary:
1. Klasyfikacja geometryczna i adaptacja funkcjonalna
Tuleje cylindryczne: Podstawowa konstrukcja rurowa, koncentryczne średnice wewnętrzne/zewnętrzne, bez dodatkowych funkcji. Podstawową funkcją jest czyste wsparcie obciążenia promieniowego. Stosunek długości do średnicy (L/d) zwykle mieści się w przedziale 0,5–1,5. Zbyt niski współczynnik (<0,5) grozi koncentracją naprężeń krawędziowych; zbyt wysoka (>1,5) zwiększa ryzyko zużycia krawędzi. Typowe zastosowania: wsporniki rolek przenośnika, tuleje wału silnika w sytuacjach o ograniczonej przestrzeni.
Tuleje kołnierzowe: Posiadają promieniowy kołnierz na jednym lub obu końcach cylindra. Grubość kołnierza powinna wynosić ≥0,1 średnicy zewnętrznej (D), a średnica zewnętrzna powinna być zwiększona do 1,2–1,5 D w celu zapewnienia efektywnego położenia osiowego. Powierzchnia kołnierza wytrzymuje siły osiowe ≤20% promieniowego obciążenia znamionowego. Nadaje się do pokryw końcowych skrzyni biegów, obudów łożysk pomp wymagających dwukierunkowego mocowania.
Podkładki oporowe: Płaska konstrukcja pierścienia, grubość tylko 0,05-0,1D. Specjalnie dla scenariuszy czysto osiowych (np. ograniczników końcowych wału ślimakowego). Płaskość powierzchni współpracującej ≤0,01 mm, aby zapobiec nierównomiernemu obciążeniu. Zastosowania wymagające dużej precyzji wymagają szlifowania powierzchni do Ra ≤0,4 μm.
Tuleje sferyczne: Charakteryzują się sferyczną strukturą otworu wewnętrznego, tolerancją średnicy sferycznej kontrolowaną do klasy IT8. Umożliwia niewspółosiowość osi wału w zakresie ±10°-15°, kompensując błędy montażowe. Kluczowym parametrem jest kąt oscylacji w stosunku do średnicy kulki (np. maks. oscylacja 12° dla średnicy kulki 40 mm). Szeroko stosowane w punktach przegubowych maszyn inżynieryjnych, łącznikach zawieszenia samochodowego.
Tuleje kołnierzowe (rolowana krawędź): Uformowany przez spęczanie na zimno na końcu cylindra (bez obróbki mechanicznej), wysokość kołnierza ≤0,05D. Zapewnia tanie umiejscowienie osiowe, ale nośność wynosi tylko 30% obrobionych maszynowo tulei kołnierzowych. Typowe zastosowania: prowadnice drukarek, mechanizmy lekkiego obciążenia w urządzeniach.
2. Korelacja procesu materiałowego i wydajności
Odlewane tuleje: Wykonane poprzez odlewanie piaskowe lub odśrodkowe, głównie z brązu cynowego (C93200) lub brązu aluminiowego (C95400). Gęstość odlewania odśrodkowego jest ~ 15% większa niż w przypadku odlewania piaskowego; wytrzymałość na ściskanie może osiągnąć 600 MPa (brąz aluminiowy). Nadaje się do ciężkich komponentów o średnicy zewnętrznej > 50 mm, np. tulei sworzni koparki.
Kute tuleje: Kuta na gorąco/na zimno cyna lub brąz aluminiowy. Wielkość ziarna jest ~50% drobniejsza niż w przypadku odlewu, trwałość zmęczeniowa wzrasta 2-3 razy. Jednak koszt wzrasta o ~30%. Stosowany głównie do części krytycznych poddawanych dużym naprężeniom, takich jak siłowniki samolotu, szybkie zawory hydrauliczne.
Tuleje z metalurgii proszków (PM): Kompozyty ze spiekaną osnową miedzi (Cu-Sn-Fe-grafit), porowatość 15-30%. Typy impregnowane olejem samosmarujące poprzez kapilarność; typy smarów stałych zawierają 5-15% grafitu/MoS₂. Produkcja masowa zmniejsza koszty o ~40%, nadaje się do znormalizowanych części o średnicy zewnętrznej 1-50 mm (np. tuleje silnika urządzenia).
Tuleje obrobione maszynowo: Toczone z pręta (materiały: mosiądz C36000 / brąz ołowiowy C54400). Dokładność wymiarowa do klasy IT7, chropowatość powierzchni Ra ≤0,8 μm. Nadaje się do niestandardowych części w małych partiach, ale wykorzystanie materiału <60%.
3. Innowacja struktury smarowania
Osiowe proste rowki: 1-4 równomiernie rozmieszczone, proste osiowe rowki wykonane na wewnętrznej ściance (szerokość 2-3mm, głębokość 0,5-1mm), długość rowka ~80% całkowitej długości. Funkcja: zbiornik oleju i osiowa dystrybucja smaru. Nadaje się do ruchu posuwisto-zwrotnego z kątem oscylacji <90°.
Rowki spiralne: Konstrukcja spiralna jedno- lub wielozwojowa (kąt linii śrubowej 15°-30°). Generuje efekt pompowania hydrodynamicznego podczas obrotu, wypychając środek smarny ze stref obciążenia o niskim ciśnieniu do stref o wysokim ciśnieniu. Nadaje się tylko do obrotów jednokierunkowych (np. wały silników); odwrotny obrót powoduje brak smarowania.
Rowki kreskowane: Rowki osiowe i obwodowe przecinają się, tworząc kieszenie zatrzymujące olej, zwiększając pojemność oleju o ~ 50%. Kompromisem jest utrata 15-20% powierzchni nośnej. Nadaje się do małych prędkości i dużych obciążeń (np. podpory sprzętu metalurgicznego); rzeczywiste ciśnienie właściwe należy zweryfikować w projekcie.
Impregnowana olejem struktura mikroporowata: Połączone ze sobą pory (wielkość porów 10-50 µm) w tulejach PM adsorbują olej smarowy o zawartości oleju 15-25%. Wzrost temperatury roboczej sprzyja wydzielaniu się oleju; działanie kapilarne ponownie pochłania olej podczas przestoju. Jednorodność porów wymaga zmiany gęstości ≤5%, aby uniknąć lokalnego tarcia suchego.
4. Konstrukcje kompozytowe i projekty specjalne
Tuleje miedziane ze stalowym podkładem: Powłoka ze stali niskowęglowej (grubość 1-3 mm) połączona z warstwą spiekanej miedzi (grubość 0,5-2 mm). Stal zapewnia sztywność przed odkształceniami (moduł sprężystości ~200 GPa); miedź optymalizuje tarcie. Koszt ~25% niższy w porównaniu z tulejami z litej miedzi. Stosowany w tulejach prowadzących przekładni samochodowych.
Tuleje kompozytowe PTFE: Podłoże miedziane spiekane powierzchniowo porowatą warstwą brązu, następnie wypełnione mieszaniną PTFE/ołowiu (grubość 0,01-0,03mm). Współczynnik tarcia tak niski jak 0,02-0,08, odporny chemicznie i zgodny z wymaganiami FDA dopuszczonymi do kontaktu z żywnością. Specjalnie do środowisk bezolejowych (np. łożyska linii napełniania żywności).
Osadzone tuleje ze stałym smarem: W otworach wywierconych w strefach obciążenia osadzone są korki grafitowe/MoS₂ φ2-5mm, pokrywające 10-20% powierzchni. Korki w sposób ciągły uwalniają smar, wydłużając 3-krotnie żywotność bezobsługową w ekstremalnych warunkach. Nadaje się do ogniw łańcucha pieców wysokotemperaturowych (>400°C), zaworów nuklearnych.
Tuleje adaptacyjne do wysokich temperatur: Podłoże z brązu aluminiowego (C95400), powierzchnia z mikroteksturą laserową (średnica mikrowgłębień 100 μm, głębokość 50 μm). Mikrowgłębienia przechowują wysokotemperaturową stałą pastę smarną (mika z fluorku wapnia). Luz powiększony do 1,5-krotnej wartości standardowej, aby skompensować rozszerzalność cieplną.
V. Dziedziny szeroko stosowane
Układy zawieszenia podwozia samochodowego (typowe: tuleje wahaczy):
Warunki: Oscylacje przy niskich prędkościach (±30°), duże obciążenia udarowe (wielokrotny ciężar pojazdu na nierównościach), siły wielokierunkowe (promieniowo-osiowo-skrętne), narażenie na działanie wody/soli. Wymagania: Wysoka odporność na uderzenia, dobra elastyczność/tłumienie (NVH), odporność na korozję, długa żywotność, bezobsługowość.
Materiał/projekt: Tuleje kompozytowe gumowo-metalowe (rdzeń: tuleja z brązu ołowiowego/miedzi spiekanej). Tuleja miedziana zapewnia powierzchnię przegubową o niskim tarciu i dużą nośność; guma zapewnia elastyczność, tłumienie i izolację drgań. Najpopularniejsze są brąz ołowiowy C94300 lub samosmarujące spiekane stopy miedzi.
Maszyny budowlane (typowe: tuleje sworzni łączących łyżek koparki):
Warunki: Bardzo niska prędkość obrotowa/oscylacja, wyjątkowo duże obciążenia udarowe (opór kopania), silne zanieczyszczenia ścierne (piasek/błoto). Trudne smarowanie. Wymagania: Bardzo wysoka wytrzymałość na ściskanie i uderzenia, doskonała zatapialność, odporność na zużycie ścierne, samosmarowanie.
Materiał/projekt: Grubościenne tuleje z odlewu aluminiowego z brązu (C95400/C95500) lub utwardzane powierzchniowo tuleje kompozytowe ze spiekanego stopu miedzi na podłożu stalowym. Często zaprojektowane z szerokimi rowkami olejowymi lub kanałami smarowymi.
Cylindry hydrauliczne (typowe: tuleje czopowe / tuleje podporowe końcówek drążków):
Warunki: Oscylacja z małą prędkością lub obrót o ograniczonym kącie, średnie i duże obciążenia promieniowe. Narażony na działanie oleju hydraulicznego (możliwe zanieczyszczenie wodą). Wymagania: Niskie i stabilne tarcie, odporność na zużycie, odporność na olej, długa żywotność.
Materiał/projekt: Odlew z brązu cynowego (C93200/C93700) lub brąz spiekany impregnowany olejem. Precyzyjny otwór wewnętrzny w połączeniu z hartowanym precyzyjnym wałem. Rowki olejowe zapewniają tworzenie filmu olejowego.
Silniki urządzeń (typowe: tuleje silnika wentylatora):
Warunki: Średnia prędkość (1000-3000 obr/min), niewielkie obciążenie, wymaga niskiego poziomu hałasu, bezobsługowości, niskich kosztów, długiej żywotności (>10 lat). Temperatura pracy do 80-100°C.
Materiał/projekt: Tuleje ze spieku miedziowo-żelazowego lub na bazie miedzi impregnowane olejem (niski koszt, dobre samosmarowanie). Mała konstrukcja z gładkim otworem. Ścisła kontrola luzu wał-tuleja (klasa H8/f7) zapewnia cichą pracę.
Zastosowania wysokotemperaturowe (np. tuleje ogniw łańcucha przenośnika pieca przemysłowego):
Warunki: Niska-średnia prędkość, wysoka temperatura (200-400°C). Konwencjonalne smary zawodzą.
Materiał/projekt: Specjalne wysokotemperaturowe spiekane stopy miedzi (z wysokotemperaturowymi stałymi smarami, takimi jak fluorki, złożone tlenki metali) lub odlewany brąz aluminiowy (C95400) w połączeniu ze smarem wysokotemperaturowym (np. PAO/SH MoS₂ zagęszczonym polimocznikiem) lub pastą grafitową.
VI. Analiza zalet i ograniczeń
Niezastąpione zalety
Ekstremalne obciążenie:
Mistrz niskiej prędkości/dużego obciążenia: Wytrzymałość na ciśnienie statyczne z brązu odlewanego (C95400) osiąga 250 MPa przy smarowaniu olejem (granica łożyska tocznego dla tego samego rozmiaru ~150 MPa).
Dowód odporności na uderzenia: Tuleje sworzni do maszyn budowlanych wytrzymują natychmiastowe uderzenie z 8-krotnym obciążeniem znamionowym (test standardowy ISO 19943) bez ryzyka pęknięcia.
Graniczna niezawodność smarowania:
Samosmarujące materiały na bazie miedzi utrzymują stabilny współczynnik tarcia μ=0,08-0,15 przy wartościach PV ≤1,5 MPa·m/s (np. spiekana miedź z 15% grafitem), osiągając > 10 000 godzin bezobsługowej żywotności (dane pola silnika urządzenia).
Odporność na korozję hardcorową: Brąz aluminiowy (C95800) wykazuje szybkość korozji <0,05 mm/rok w mgle solnej 3,5% NaCl, potwierdzony przez 20 lat użytkowania (łożyska steru morskiego).
Podwójne korzyści związane z przestrzenią i kosztem:
Rozmiar promieniowy zmniejszony o 40%-60% w porównaniu do łożysk tocznych (grubość ścianki tulei wału φ20mm tylko 3mm).
Koszt masowej produkcji w metalurgii proszków obniżony o ~40% (tuleja silnika wycieraczek samochodowych 0,8 jena/szt. w porównaniu z łożyskiem kulkowym zwykłym 2,5 jena/szt.).
Kontrola wibracji i hałasu:
Tłumi wibracje o wysokiej częstotliwości (50-2000 Hz) o >30% (testy samochodowe NVH z kompozytową tuleją z brązu ołowiowego i gumy).
Hałas pracy 6-10 dB(A) niższy niż w przypadku łożysk tocznych (pomiary porównawcze branży wentylatorów).
Nieodłączne ograniczenia
Termodynamiczne ograniczenia prędkości:
Limit samosmarowania: Prędkość liniowa >2 m/s powoduje szybki wzrost ciepła tarcia, wzrost temperatury powyżej 120°C prowadzi do mięknięcia materiału (analiza DSC spiekanej miedzi).
Próg smarowania olejem: Wymuszone smarowanie olejem granica V≤6 m/s (powyżej tej wartości następuje pęknięcie filmu olejowego, współczynnik tarcia wzrasta do 0,3 ).
Strata mocy tarcia (prawo fizyki):
Współczynnik tarcia smaru mieszanego μ≥0,08 (łożyska toczne μ≈0,001-0,005), co prowadzi do 5-8x większego zużycia energii (przy tej samej wartości PV).
W przypadku pracy z dużą prędkością (V>3 m/s) zużycie energii może osiągnąć 15–30% całkowitej mocy systemu (dane z audytu energetycznego silnika przenośnika).
Granice uszkodzeń wrażliwych na precyzję:
Ścisłe tolerancje pasowania otworu wału: otwór w obudowie łożyska, klasa H7 (zakres tolerancji ± 0,018 mm), średnica wału, klasa h9/f8.
Odchylenie luzu montażowego > 0,1 mm powoduje zużycie krawędzi (kąt przesunięcia > 0,5°) lub zatarcie (wartość PV przekroczona o 30%).
Nieuniknione zużycie i koszt:
Żywotność projektowa ogólnie ≤10 000 godzin (obliczenia modelu Archarda: współczynnik zużycia K=1×10⁻⁶ mm³/Nm).
Częstotliwość wymiany w przypadku zastosowań o dużym obciążeniu: 5 000–8 000 godzin (obowiązkowy wymóg dotyczący instrukcji konserwacji koparki).
VII. Kluczowe punkty dotyczące wyboru, instalacji i konserwacji
Rozważania dotyczące wyboru:
Załaduj: Wielkość, kierunek (promieniowy/osiowy), charakter (statyczny/dynamiczny/wstrząs).
Prędkość: Prędkość powierzchniowa wału (m/s) lub prędkość obrotowa (rpm) – kluczowy parametr ograniczający.
Temperatura pracy: Wpływa na wytrzymałość materiału, działanie smaru i rozszerzalność cieplną.
Warunki smarowania: Czy można zapewnić niezawodne smarowanie? Czy wymagana jest praca bezobsługowa? Czy dozwolone jest zanieczyszczenie środowiska olejem?
Środowisko operacyjne: Obecność mediów korozyjnych (chemikalia, woda morska), zanieczyszczenia ścierne, wilgoć itp.
Oczekiwany czas życia i koszt: Zrównoważ potrzeby wydajnościowe z ekonomią.
Ograniczenia przestrzenne: Wymiary przestrzeni instalacyjnej.
Specyfikacja instalacji:
Czystość: Upewnić się, że wał, tuleja i otwór obudowy są całkowicie czyste.
Prawidłowe dopasowanie: Użyj dedykowanego oprzyrządowania (trzpień, prasa), aby zastosować równomierny nacisk wzdłuż zewnętrznej średnicy tulei. Nigdy bezpośrednio uderzać w wewnętrzny otwór lub powierzchnie czołowe tulei.
Tolerancje dopasowania: Ściśle przestrzegać wymagań projektowych dotyczących dopasowania średnicy zewnętrznej otworu obudowy do tulei (zwykle pasowanie wciskowe, np. H7/s6), aby zapewnić bezpieczne osadzenie bez rotacji. Luz wewnętrzny tulei wału (np. H8/e8, H8/f7) musi być dokładnie zachowany.
Przygotowanie do smarowania: Przed montażem nałożyć odpowiednią ilość odpowiedniego smaru na współpracujące powierzchnie (chyba że zastosowano samosmarującą, bezobsługową konstrukcję).
Zalecenia dotyczące konserwacji:
Regularna kontrola: Monitoruj pod kątem nieprawidłowego hałasu podczas pracy, wibracji i wzrostu temperatury.
Pomiar luzu zużycia: Okresowo sprawdzaj luz pomiędzy wałem a otworem tulei. Wymienić, jeśli przekracza dopuszczalną wartość (zazwyczaj określoną przez producenta sprzętu).
Zarządzanie smarowaniem (typy niesamosmarujące): Ściśle przestrzegaj zalecanych odstępów czasu i metod uzupełniania lub wymiany oleju/smaru. Upewnij się, że kanały smarowania są drożne.
Terminowa wymiana: Należy wymienić w przypadku wykrycia poważnego zużycia, zarysowań, odprysków zmęczeniowych, uszkodzeń korozyjnych lub przebarwień (zanieczyszczeń) spowodowanych przegrzaniem.
Konserwacja środowiska: Zminimalizuj przedostawanie się zanieczyszczeń zewnętrznych do pary ciernej.
VIII. Kluczowe pytania techniczne dotyczące tulei miedzianej
P1: Czy samosmarujące tuleje miedziane naprawdę mogą działać bez smarowania?
Tak, ale z granicami:
Seria bezsmarowa: Obowiązuje tylko dla wartości PV ≤1,5 MPa·m/s (np. brąz spiekany olejem) i typem ruchu jest oscylacja przy niskiej prędkości (<90°) lub obrót przerywany (<10 obr/min).
Scenariusz awarii: Przy ciągłej prędkości obrotowej >2 m/s lub temperaturze >150°C olej zgromadzony w porach odparowuje; wymagany jest dodatkowy smar.
P2: Czy zużyta tuleja miedziana uszkodzi wał?
Zależy od pary materiałów:
Jeżeli twardość tulei wynosi <30% twardości wału (np. brąz cynowy HB80 w porównaniu z wałem HRC45), preferowane jest zużycie tulei, wydłużając żywotność wału 3-5 razy.
Jeżeli twardość jest podobna (np. wał ze stali nierdzewnej, brąz aluminiowy), może wystąpić jednoczesne zużycie; konieczna jest regularna kontrola luzu (wymienić, jeśli luz > 0,3% średnicy wału).
P3: Jak wybrać pomiędzy odlewaniem lub metalurgią proszków dla tulei miedzianej?
Drzewo decyzyjne:
Wybierz Metalurgię Proszków (PM), jeśli: Wielkość partii > 10 tys. szt. rocznie, wrażliwa na koszty (cena docelowa < ¥1,5), wymaga skomplikowanych zintegrowanych rowków olejowych, wysokie wymagania dotyczące samosmarowania.
Wybierz Casting, jeśli: Średnica zewnętrzna >50 mm, wymagana wysoka odporność na uderzenia (np. tuleja sworznia koparki), środowisko korozyjne (sprzęt morski).
P4: Jakie są wczesne sygnały ostrzegawcze awarii tulei miedzianej?
Ostrzeżenie trzystopniowe:
Etap początkowy: Nieprawidłowy hałas o wysokiej częstotliwości (> 2 kHz), nagły wzrost przyspieszenia wibracji > 50%.
Etap pośredni: Wzrost temperatury przekracza temperaturę otoczenia o >30°C (pomiar IR), wahania momentu tarcia >15%.
Etap krytyczny: Widoczne zmatowienie (kolor utlenienia) na otworze wewnętrznym, odchyłka luzu >0,3 mm.
P5: Czy tuleje miedziane mogą być stosowane w maszynach spożywczych?
Zgodne rozwiązania:
Materiał: Wybierz tuleje kompozytowe PTFE (certyfikat FDA 21 CFR 177.1550) lub czysty brąz aluminiowy (bezołowiowy).
Struktura: W pełni uszczelniona konstrukcja (IP69K) bez rowków olejowych, aby uniknąć gromadzenia się pozostałości.
Zabronione: Brązy ołowiowe (Pb > 0,1%), tuleje spiekane impregnowane olejem (możliwe wyciekanie oleju).
P6: Dlaczego w złączach maszyn budowlanych muszą być stosowane tuleje miedziane?
Dowód niezastępowalności:
Odporność na uderzenia: Łożyska toczne pękają pod 8-krotnym przeciążeniem; tuleje miedziane odkształcają się jedynie plastycznie.
Możliwość osadzania: Toleruje pył na budowie (cząsteczki >20µm), a wżery w łożyskach tocznych z cząsteczkami >5µm.
Ekonomia: Koszt wymiany tulei = 1/5 kosztu łożyska tocznego i nie wymaga pełnego demontażu maszyny.
Silnik napędu przenośnika pracuje cicho przez trzy lata, następnie zaczyna dudnić przy niskiej prędkości i buczeć przy dużej prędkości. Ekipa konserwacyjna wyciąga dzwonek końcowy, a wewnątrz zn...
View MoreZespół konserwacyjny w kamieniołomie wciska łożysko kołnierzowe z brązu o średnicy 60 mm w koło pasowe głowicy przenośnika, dokręca śruby obudowy i po miesiącu stwierdza, że kołnierz pęka. Brąz ...
View MoreWyobraźmy sobie młyn kulowy o mocy 5 MW w zakładzie górniczym. Wał ma średnicę ponad 300 mm i obraca się z prędkością kilkuset obr./min., przenosząc duże obciążenie promieniowe. Elementem, który...
View MoreBrąz nigdy nie miał jednej temperatury topnienia. W praktyce większość stopów brązu topi się w temperaturze od około 850°C (1562°F) do 1050°C (1922°F), a typowy brąz cynowy zawierający 12% cyny ...
View More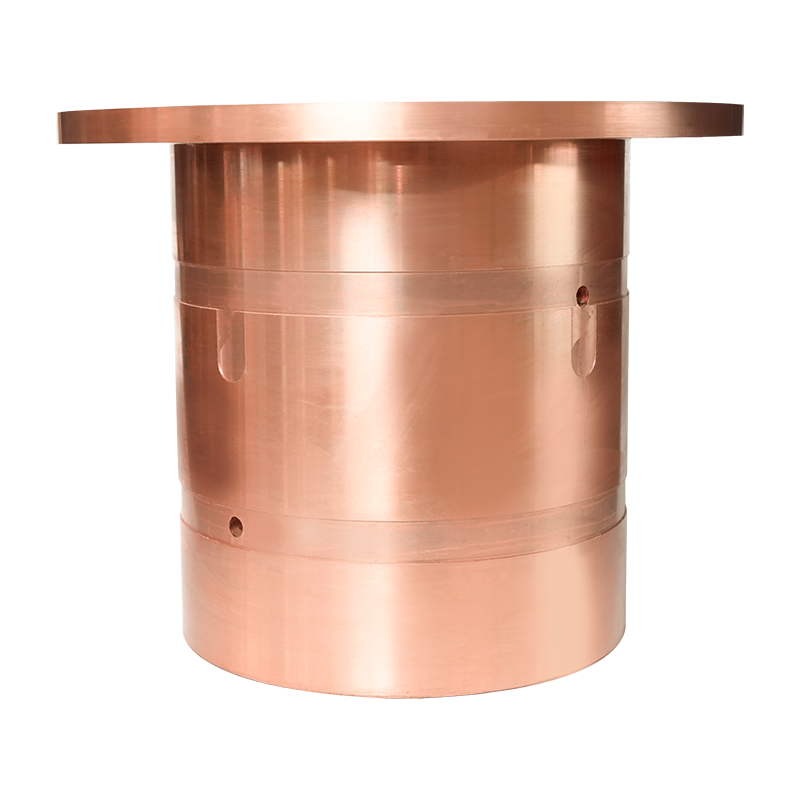
Tuleja z brązu cynowego do sprzętu górniczego wykorzystuje miedź o wysokiej czystości j...
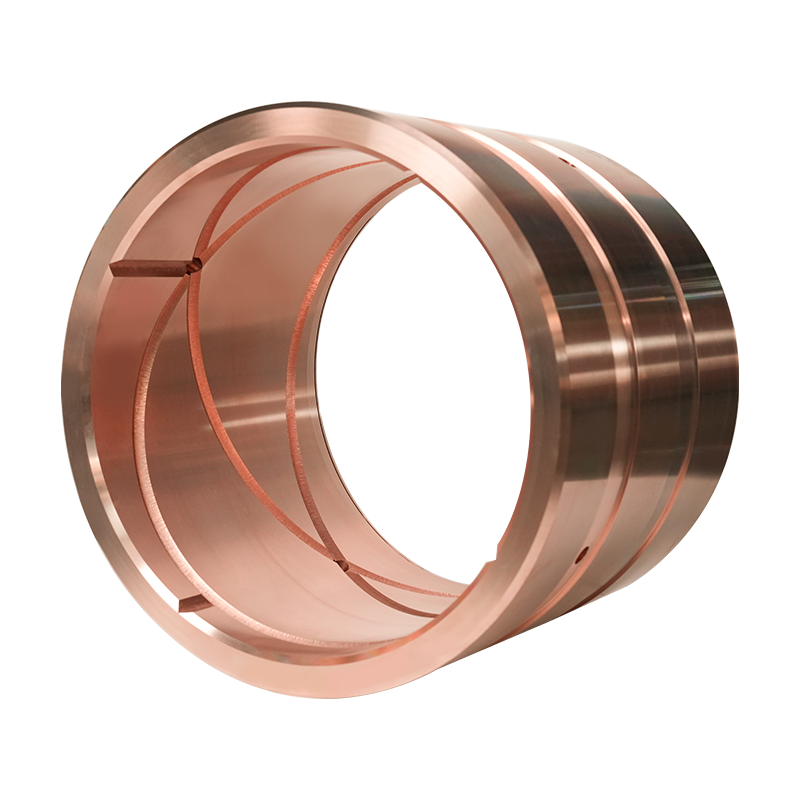
Tuleja z brązu cynowego do maszyn inżynieryjnych wykonana jest z wysokiej jakości podło...
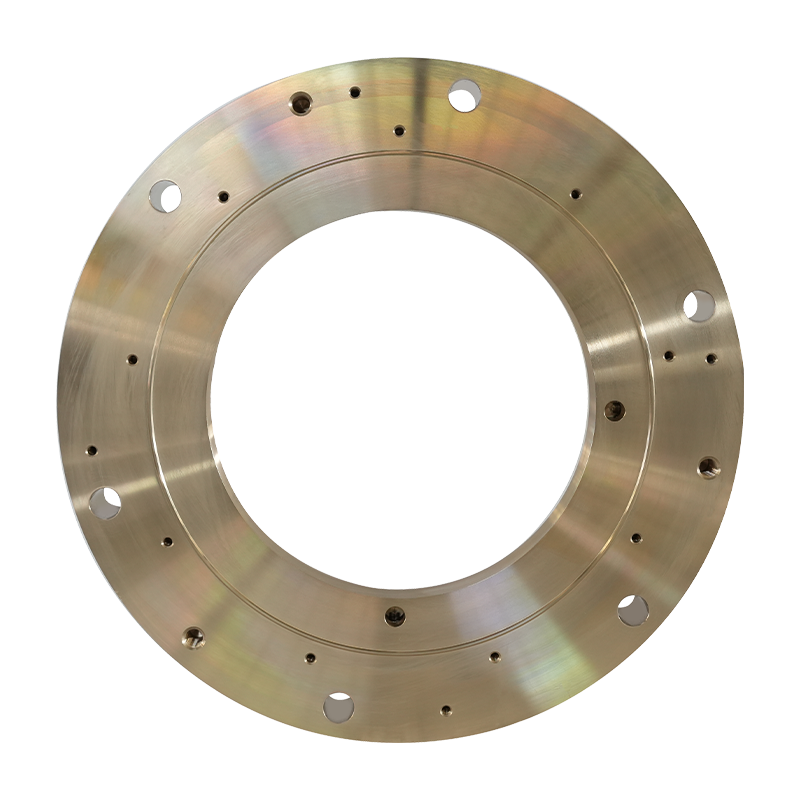
Pierścień uszczelniający ze stopu miedzi do zastosowań morskich Pierścień uszczelniając...
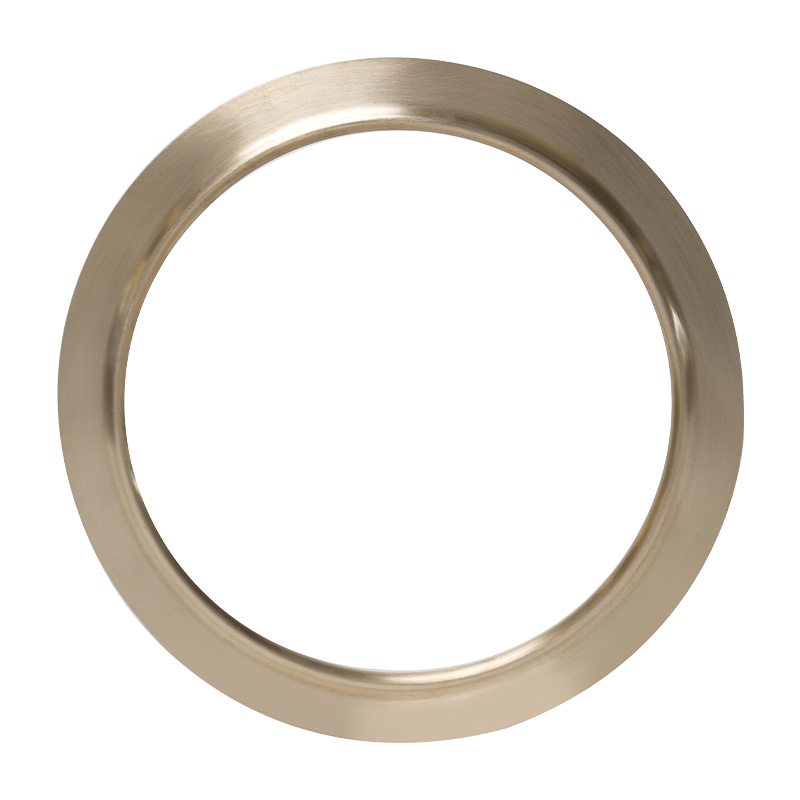
Uszczelka urządzenia napędowego Pierścień uszczelniający ze stopu miedzi morskiej wykon...
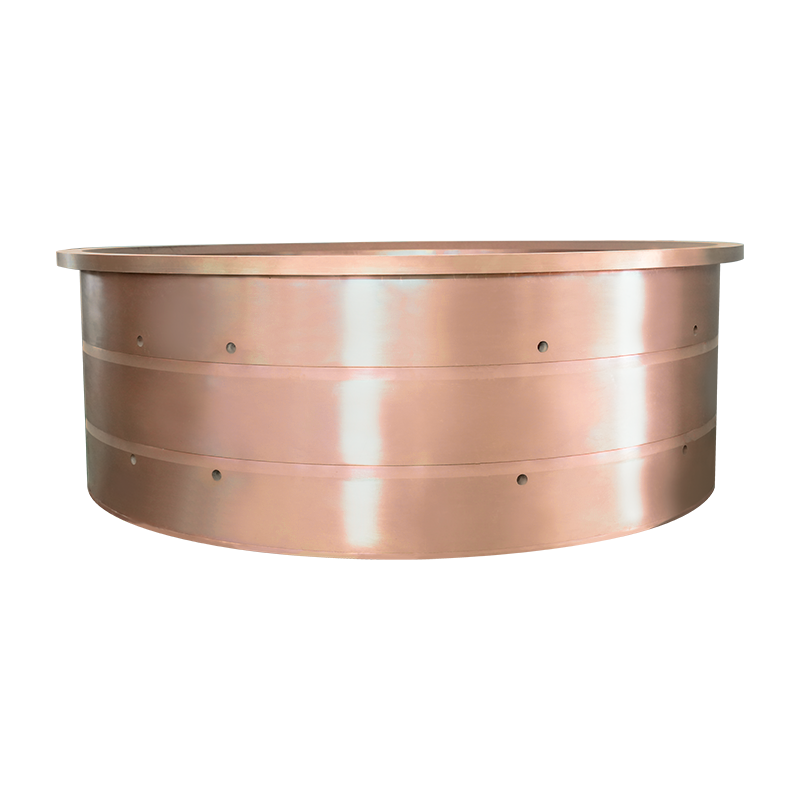
Łożysko wciągarki kotwicznej i tuleja z brązu cynowego są przeznaczone do pracy przy du...
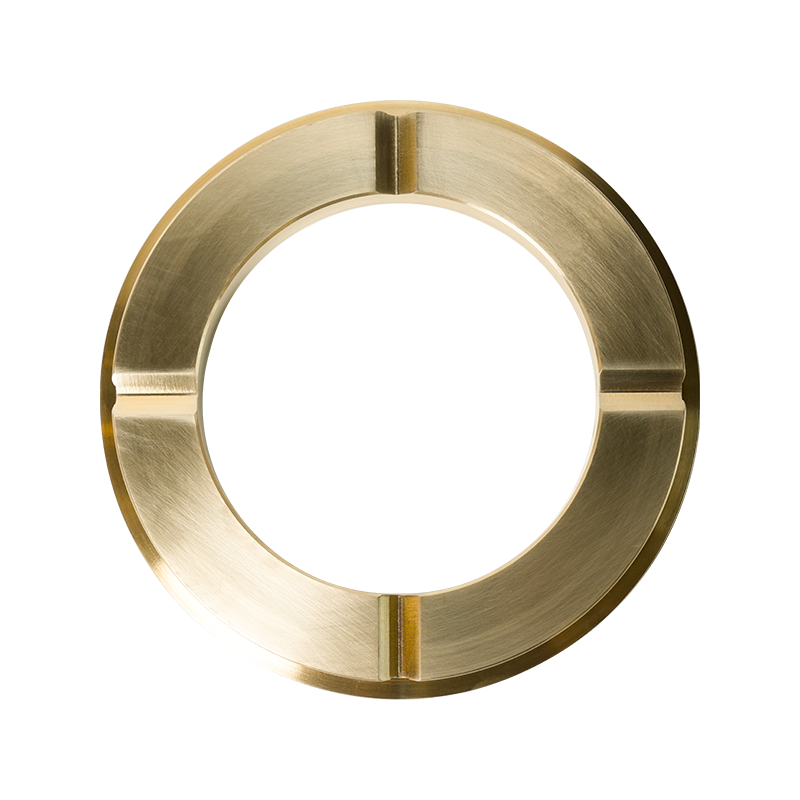
Tuleja mosiężna do maszyn inżynieryjnych została specjalnie zaprojektowana do pracy w w...
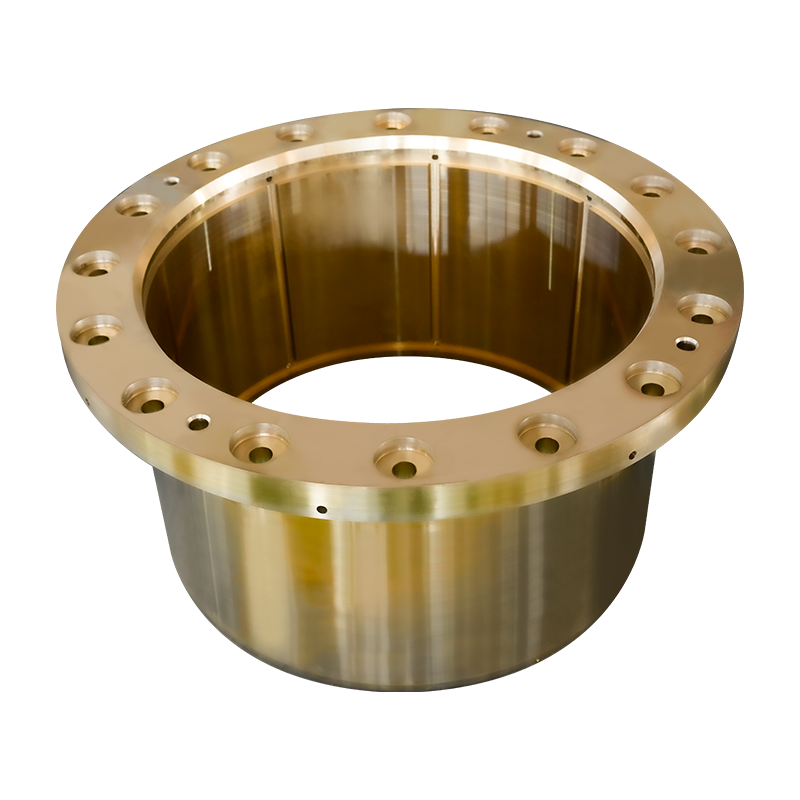
Tuleja mosiężna do sprzętu metalurgicznego to wysokowydajna tuleja mosiężna przeznaczon...
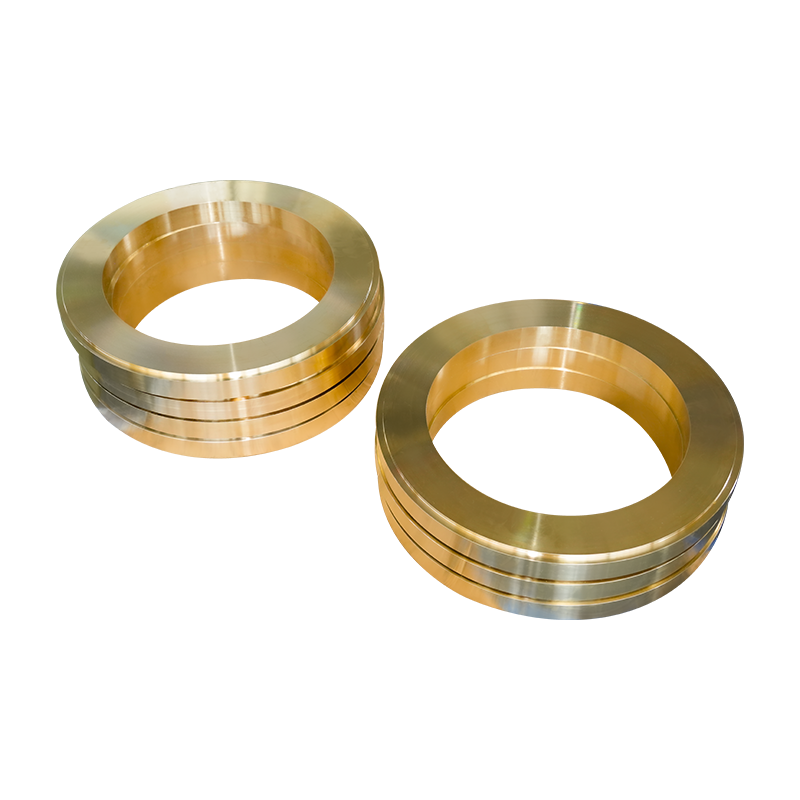
Tuleja mosiężna urządzenia uszczelniającego wał rufowy to wysokowydajna mosiężna tuleja...
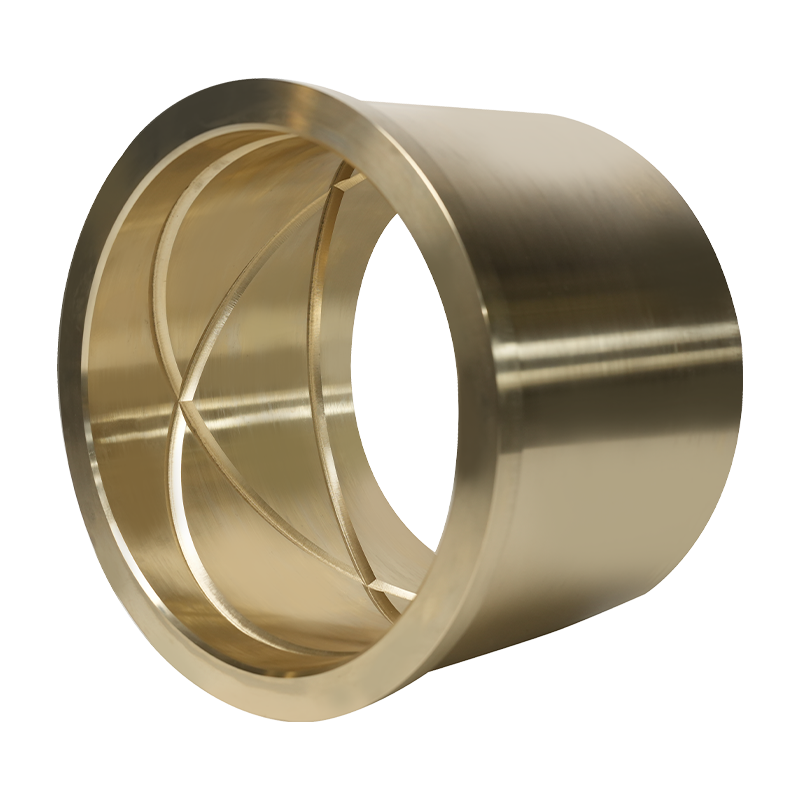
Aluminiowa tuleja z brązu do układu przeniesienia napędu steru jest dostosowana do ukła...
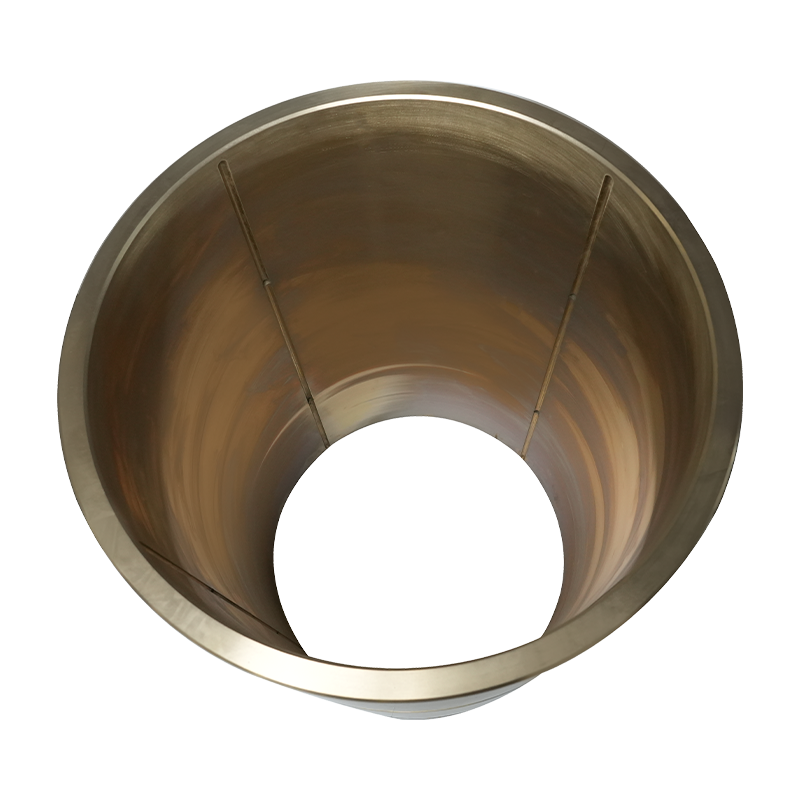
Aluminiowa tuleja z brązu do cylindrów hydraulicznych statków i sprzężenia zwrotnego ką...
Płyta mosiężna do sprzętu górniczego wykonana jest z wysokiej jakości materiału mosiężn...
Przekładnia ślimakowa ze stopu miedzi: Przekładnia ślimakowa ze stopu miedzi do wytwarz...
Prawa autorskie © YangZhou YiFeng Copper Products Co.,Ltd. Wszelkie prawa zastrzeżone
Producenci odlewów miedzi w Chinach hurtowa fabryka odlewów miedzi